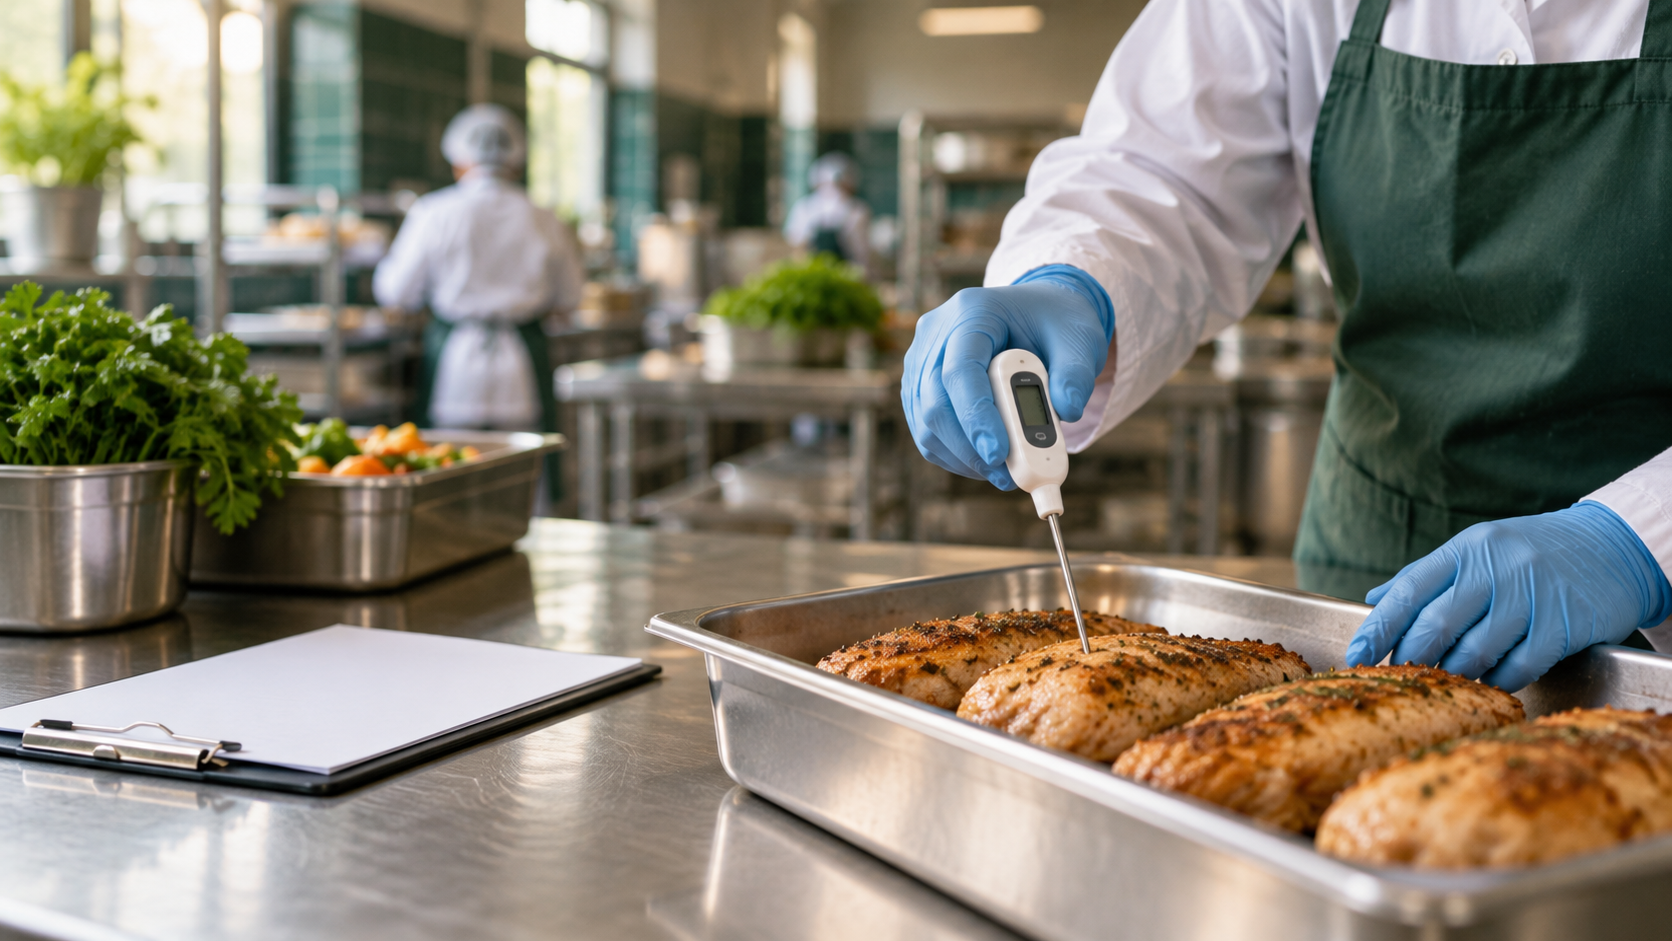
На пищевом производстве контролируют многое: чистоту оборудования, состояние сырья, работу холодильников, параметры приготовления. Но не каждую проверку нужно называть критической контрольной точкой — ККТ. Так называют этап, на котором управление существенной для продукта опасностью необходимо, чтобы предотвратить её, устранить или снизить до приемлемого уровня. ККТ определяют после анализа опасностей, а не по готовому списку «типовых точек».
Почему важное действие ещё не означает ККТ
Представим условную линию готовых блюд. Перед началом работы сотрудники проверяют чистоту оборудования. Во время приготовления контролируют обработку продукта. Оба действия важны для безопасности, но решают разные задачи.
Чистоту поддерживают постоянно: есть порядок мойки, ответственные, проверка его выполнения. Это базовое условие работы производства. Этап обработки продукта может потребовать отдельного контроля по каждой партии, если именно здесь нужно снизить значимую опасность и другого надёжного этапа для этого нет. Тогда его рассматривают как кандидата в ККТ. Окончательное решение зависит от продукта, процесса и выбранных мер контроля; по одному названию операции его принять нельзя.
Разница не в том, что за ККТ следят «серьёзно», а за остальным — нет. Обычные процедуры тоже обязательны для работающей системы. Разница в роли конкретного этапа по отношению к конкретной опасности.
Как решают, нужна ли ККТ
Сначала описывают продукт и реальный путь его изготовления. Затем для каждого этапа оценивают опасности и способы управления ими. Об этом подробнее рассказано в статье об анализе опасностей на пищевом производстве.
Когда существенная опасность уже определена, полезно последовательно спросить:
- Что именно нужно контролировать? Не «безопасность на линии» вообще, а конкретную опасность для конкретного продукта.
- Какая мера действует на этом этапе? Нужно понимать, как она предотвращает опасность, устраняет её или снижает до приемлемого уровня.
- Что произойдёт при сбое? Есть ли дальше по процессу другая мера, которая надёжно решит ту же задачу, или продукт может уйти дальше с неустранённой опасностью?
- Как заметить отклонение вовремя? Для выбранной ККТ понадобятся обоснованный критический предел, способ наблюдения или измерения и действия с затронутой продукцией.
Эти вопросы помогают проверить логику решения, но не заменяют анализ конкретного производства. Если необходимую меру нельзя выполнять или её результат нельзя проверять, проблему решают в процессе и способе контроля, а не присваивают этапу обозначение «ККТ» ради таблицы.
Что должно быть понятно из записи о ККТ
Название этапа само по себе ничего не объясняет. Рабочая запись связывает между собой опасность, меру контроля и действия сотрудников. По ней должно быть ясно:
- какой опасный фактор контролируют и почему выбран этот этап;
- какой критический предел отделяет приемлемое состояние от отклонения и чем он обоснован;
- что, как и с какой частотой проверяют, кто это делает и где фиксирует результат;
- как останавливают или исправляют процесс при отклонении;
- как определяют затронутую продукцию и кто решает, что с ней делать.
Например, запись «контролировать температуру приготовления» оставляет открытыми почти все вопросы: какого продукта, в какой точке, каким прибором, когда и что делать с партией при отклонении. Универсальную температуру здесь подставлять нельзя. Критический предел обосновывают для продукта и технологии, а затем проверяют, что сотрудники могут его измерять и соблюдать.
Что проверить, если ККТ уже перечислены в ваших документах
Возьмите одну указанную ККТ и проследите её путь от анализа опасностей до записи конкретной смены. Можно ли объяснить, почему опасность существенна? Почему именно этот этап выбран для управления ею? Видно ли в записях, что предел проверяли вовремя? Понятно ли, какая продукция могла быть затронута отклонением?
Если ответ сводится к «так было в образце», перечень точек стоит пересмотреть. Лишние ККТ перегружают контроль, а пропущенная существенная опасность оставляет слабое место в системе. Цель не в количестве точек, а в том, чтобы меры работали на вашем производстве.
SanAudit разрабатывает ХАССП для пищевого производства с учётом продукции, операций и оборудования предприятия. Если документы уже есть, начать можно с проверки связи между анализом опасностей, выбранными ККТ и фактическими записями.